

 Cerca

Nell’industria meccanica ci sono componenti che non possono permettersi di usurarsi, grippare o corrodersi prima del tempo: cilindri oleodinamici, stampi, alberi, valvole. Per questi casi la cromatura dura a spessore resta uno dei trattamenti galvanici più utilizzati, anche se oggi convive con uno scenario normativo europeo in evoluzione. Vediamo come funziona, dove viene usata e cosa sta cambiando.
Cos’è la cromatura dura a spessore
La cromatura dura a spessore (o cromatura funzionale) è un processo galvanico che deposita elettrochimicamente un riporto di cromo duro su un substrato, generalmente ferro, acciaio, acciaio inox, alluminio o ottone. A differenza della cromatura decorativa, qui lo spessore è una variabile funzionale: si parla di depositi da 5 micron fino a 1 mm, in funzione dell’applicazione, con durezze superficiali comprese tra 850 e 1100 HV.
Il processo avviene tramite immersione parziale o totale del pezzo in un elettrolita cromosolforico, sostenuto da telai con contatti elettrici dedicati. Per questo motivo la cromatura dura non è normalmente applicabile a rotobarile: servono punti di contatto precisi e un posizionamento controllato del componente. I requisiti per questo tipo di rivestimento sono definiti dalla norma ISO 6158:2018, che stabilisce le specifiche per i rivestimenti elettrodepositati di cromo destinati a impieghi ingegneristici.
Proprietà tecniche che la rendono strategica per la meccanica
La cromatura dura è utilizzata su componenti sottoposti a usura meccanica perché combina diverse proprietà funzionali. Tra i principali vantaggi:
- elevata resistenza all’usura, sia a secco sia in presenza di lubrificante;
- basso coefficiente d’attrito, utile su parti in scorrimento continuo come steli, guide e cilindri;
- buona resistenza chimica e alla corrosione, in funzione delle caratteristiche e dello spessore del deposito;
- possibilità di recupero dimensionale su alberi, perni e cilindri usurati, evitando in determinati casi la sostituzione del componente;
- deposito amagnetico, caratteristica utile in specifici ambiti di precisione strumentale.
La combinazione di queste caratteristiche rende la cromatura dura adatta sia alla protezione preventiva sia al recupero di componenti che hanno perso le proprie caratteristiche dimensionali durante l’esercizio. Su questo fronte, soluzioni come i trattamenti anticorrosione ad alte prestazioni EVETEC System offrono buone prestazioni anche in termini di resistenza alla corrosione.
Applicazioni nell’industria meccanica
I settori dove la cromatura dura a spessore trova più impiego sono quelli in cui il componente è sottoposto a contatto, scorrimento o usura ripetuta.
Oleodinamica e pneumatica
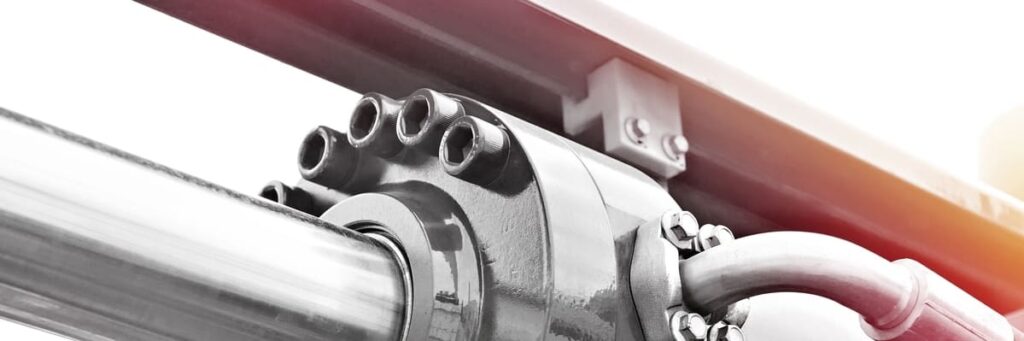
Cilindri, steli, pistoni e corpi valvola sono tra le applicazioni più note. Il rivestimento riduce l’attrito nello scorrimento e contribuisce a proteggere la superficie dall’usura e dalla corrosione, prolungando la vita utile del componente.
Stampi e pressofusione
Gli stampi per iniezione plastica e pressofusione dell’alluminio possono beneficiare della cromatura dura per migliorare la resistenza superficiale all’usura durante i cicli ripetuti di produzione e contribuire a ridurre gli interventi di manutenzione.
Alberi, rulli e componenti rotanti
Su alberi e rulli soggetti a usura da contatto continuo, la cromatura consente sia la protezione preventiva sia il recupero dimensionale di pezzi già usurati. Quando le condizioni del componente lo permettono, questa possibilità può rappresentare un’alternativa alla sostituzione integrale.
Lo scenario normativo: cromo esavalente e REACH
La cromatura dura a spessore utilizza tradizionalmente composti di cromo esavalente.
L’annullamento di alcune autorizzazioni nel 2023
Ad aprile 2023 la Corte di Giustizia dell’Unione Europea ha annullato alcune parti della decisione della Commissione relativa all’autorizzazione di determinati usi del triossido di cromo, rilevando carenze nella valutazione richiesta dal REACH. La sentenza ha riguardato specifici usi e non equivale quindi a un divieto generale della cromatura funzionale con cromo esavalente.
La decisione ha comunque contribuito a rendere più complesso il quadro normativo per il settore, che continua a confrontarsi con autorizzazioni, condizioni d’uso e percorsi di sostituzione, come segnalato anche dall’AIFM (Associazione Italiana Finiture dei Metalli). Per chi lavora nel comparto, tenersi aggiornati su questo fronte è quindi fondamentale.
Alternative al cromo esavalente: il ruolo del cromo trivalente
La necessità di ridurre l’impiego di composti di cromo esavalente ha favorito lo sviluppo di processi basati sul cromo trivalente e di altre tecnologie alternative.
È però importante non considerare queste soluzioni come automaticamente equivalenti alla cromatura dura tradizionale. Le prestazioni di un rivestimento dipendono dall’applicazione, dai requisiti richiesti e dalle caratteristiche del processo: una soluzione efficace nella cromatura decorativa non costituisce necessariamente un’alternativa diretta a un rivestimento funzionale destinato a componenti sottoposti a elevata usura.
Un esempio di questa evoluzione è rappresentato dalle soluzioni di passivazione a cromo trivalente iridescente come Tridip Ultratech, che hanno già mostrato buone prestazioni superiori agli standard di mercato in ambito decorativo.
Come scegliere il trattamento più adatto
La scelta tra cromatura dura tradizionale e alternative dipende dalle prestazioni richieste dal componente, dal tipo di applicazione e dal quadro normativo di riferimento. Non esiste una soluzione valida per tutti i casi: la tecnologia più adatta deve essere individuata in relazione alle caratteristiche del componente e alle condizioni di esercizio.
Se vuoi valutare quale trattamento superficiale risponde meglio alle esigenze dei tuoi componenti meccanici, tenendo conto anche dell’evoluzione normativa in corso, contatta il team Tecnochimica: ti aiutiamo a trovare la soluzione più adatta al tuo processo produttivo.
FAQ sulla cromatura dura a spessore
La cromatura dura a spessore può essere applicata a rotobarile?
No. Il processo richiede il sostegno di telai con contatti elettrici dedicati, quindi viene eseguito solo a telaio.
Su quali materiali si può applicare?
Su ferro, acciaio al carbonio (anche trattato termicamente), acciai inossidabili, alluminio, rame e ottone, previa preparazione adeguata del substrato.
Il cromo esavalente utilizzato nella cromatura dura è ancora legale in Europa?
Sì, ma suo utilizzo è soggetto alla normativa REACH e, per gli usi interessati, al relativo sistema di autorizzazione. Lo scenario è in evoluzione dopo l’annullamento del 2023 da parte della Corte di Giustizia UE, e le aziende del settore devono seguire con attenzione gli sviluppi normativi.
Qual è lo spessore della cromatura dura a spessore?
Lo spessore dipende dal componente e dalle prestazioni richieste. In genere i depositi possono partire da pochi micron e arrivare fino a circa 1 mm; la specifica dello spessore deve essere definita in funzione dell’applicazione e delle successive lavorazioni.
Fonti
- ISO 6158:2018 — Metallic and other inorganic coatings — Electrodeposited coatings of chromium for engineering purposes
- ASTM B650-95(2023) — Standard Specification for Electrodeposited Engineering Chromium Coatings on Ferrous Substrates
- CIRS Group — EU General Court Annuls Authorization for Chromium Trioxide
- AIFM (Associazione Italiana Finiture dei Metalli) — Chromium Trioxide: Authorized Five of Six Uses